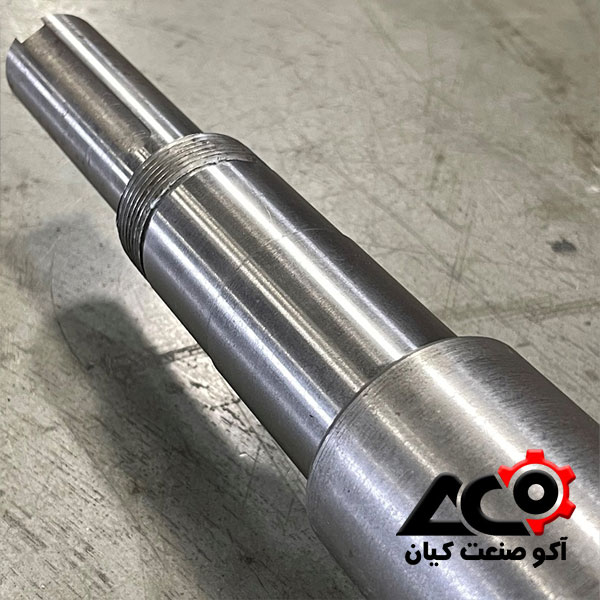
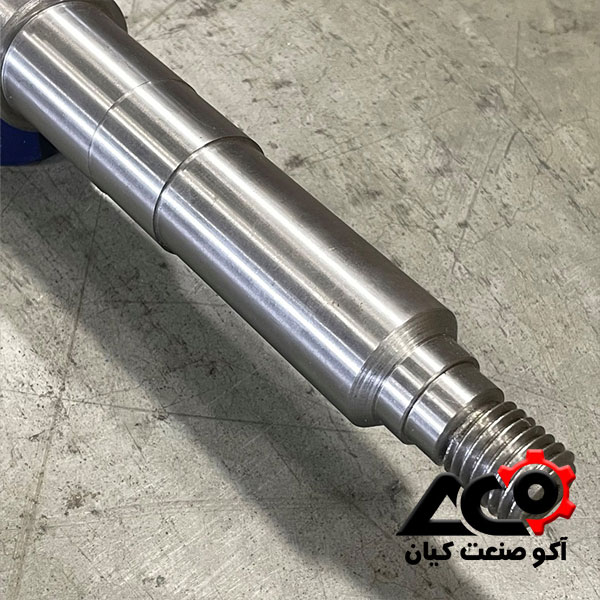
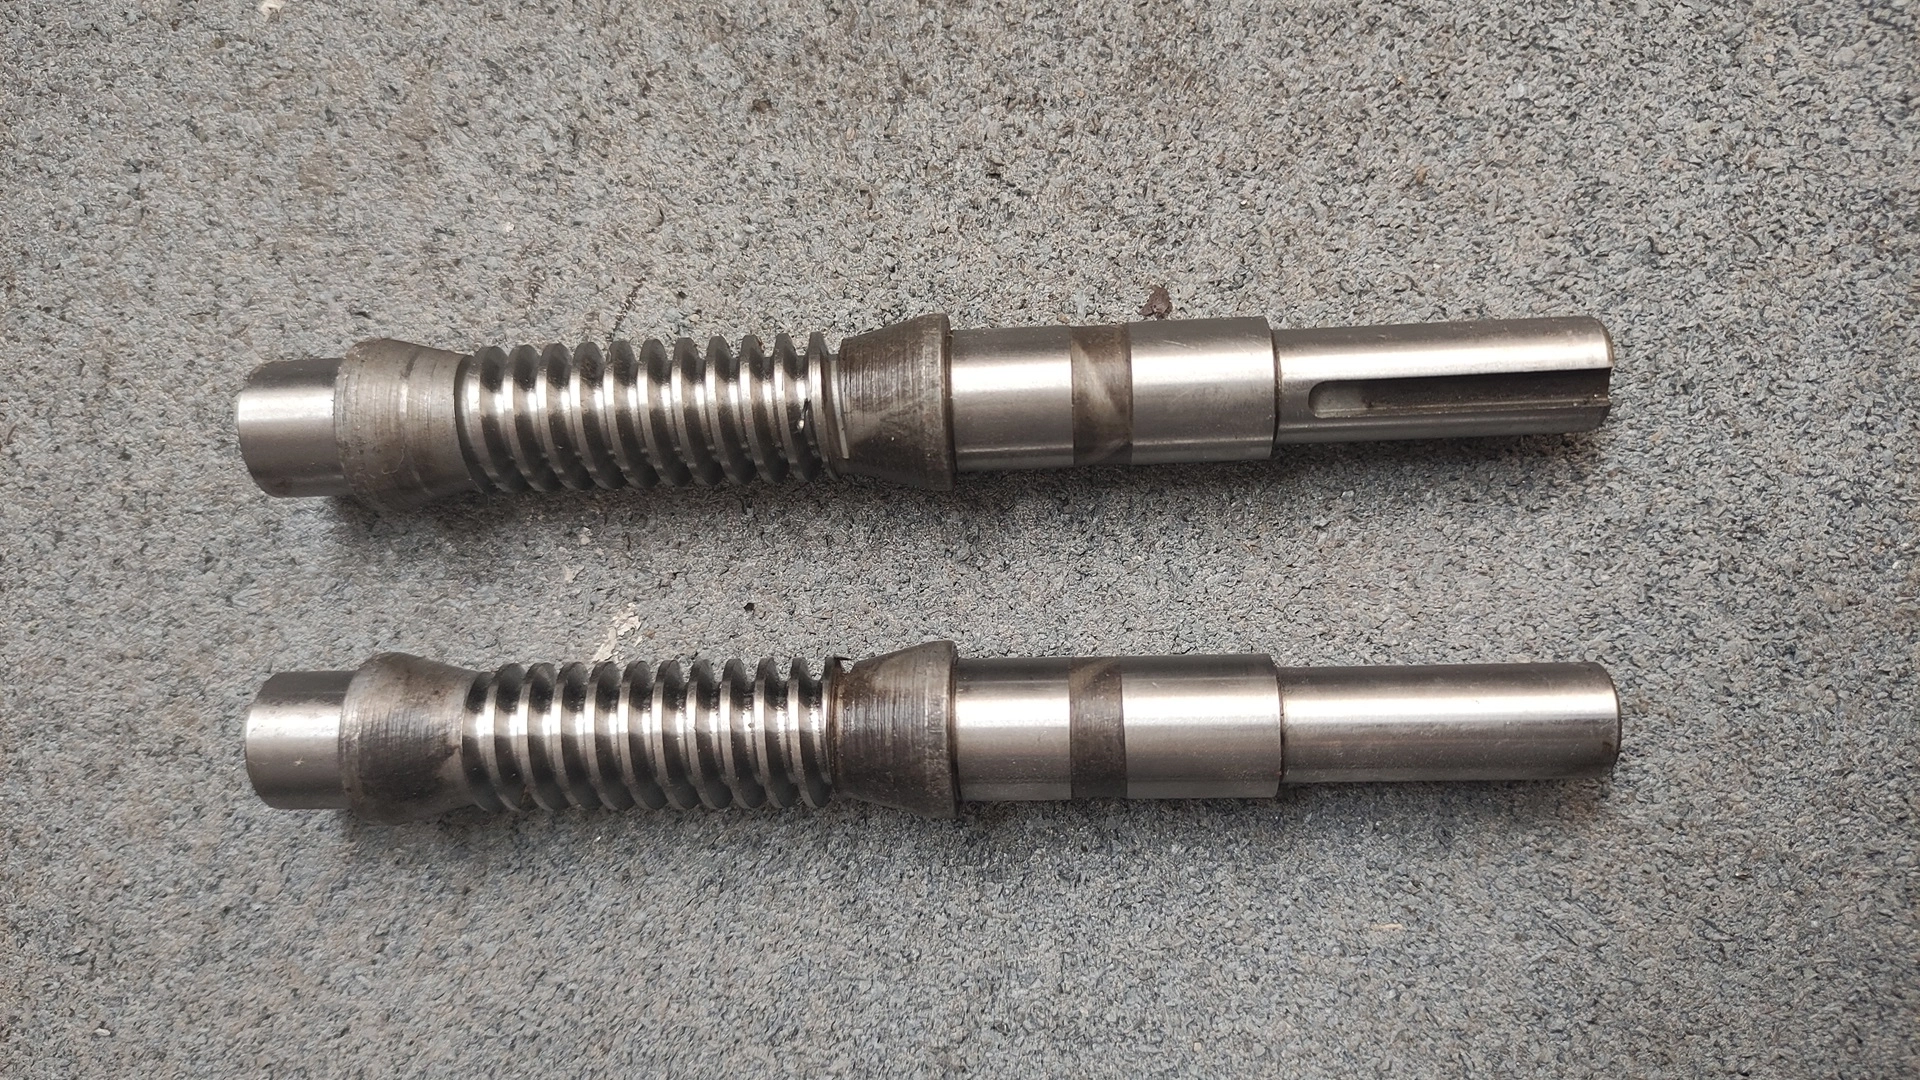
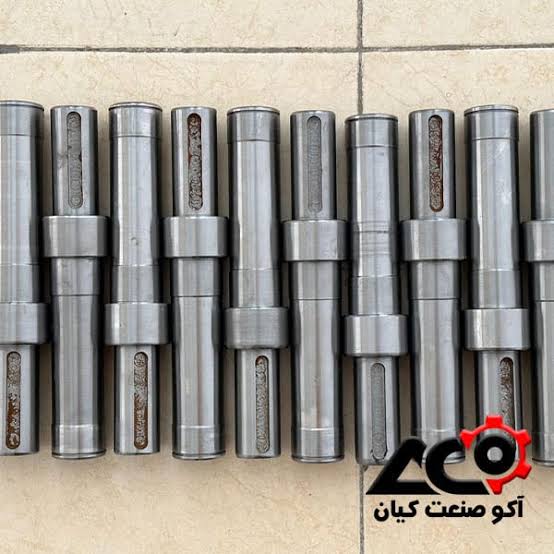
شافت رزوهدار صنعتی قطعهای محوری است که تمام یا بخشی از سطح خارجی آن برای اتصال، تنظیم موقعیت، انتقال نیرو یا مونتاژ قطعات رزوهکاری میشود. ساخت این شافت باید بر اساس نقشه، قطرها، طول، نوع و گام رزوه، جهت چرخش، جنس، تلرانس، تاب مجاز و شرایط کاری دستگاه انجام شود. رزوه ممکن است در ابتدا، انتها یا بخش میانی شافت قرار بگیرد و سایر قسمتهای قطعه نیز شامل محل یاتاقان، شیار خار، فلنج، پله، جای آببند یا سوراخ باشند.
آکوصنعت کیان امکان بررسی سفارش ساخت شافت رزوهدار را بر اساس نقشه فنی، فایل سهبعدی یا نمونه موجود فراهم میکند. برای دریافت برآورد دقیق، لازم است نوع رزوه، قطر اسمی، گام، طول ناحیه رزوهشده، ابعاد سایر قسمتها، متریال، سختی، تعداد و کاربرد قطعه مشخص شوند. اگر نقشه اصلی در دسترس نباشد، نمونه فیزیکی همراه با اطلاعات قطعه مقابل و محل نصب بررسی میشود.
شافت رزوهدار صنعتی چیست؟
شافت رزوهدار نوعی شافت صنعتی است که یک یا چند ناحیه رزوهشده دارد. این رزوه میتواند برای بستن مهره، اتصال اجزای دستگاه، تنظیم فاصله، مهار قطعات، نصب یاتاقان یا ایجاد حرکت کنترلشده استفاده شود. عملکرد دقیق رزوه به طراحی دستگاه وابسته است.
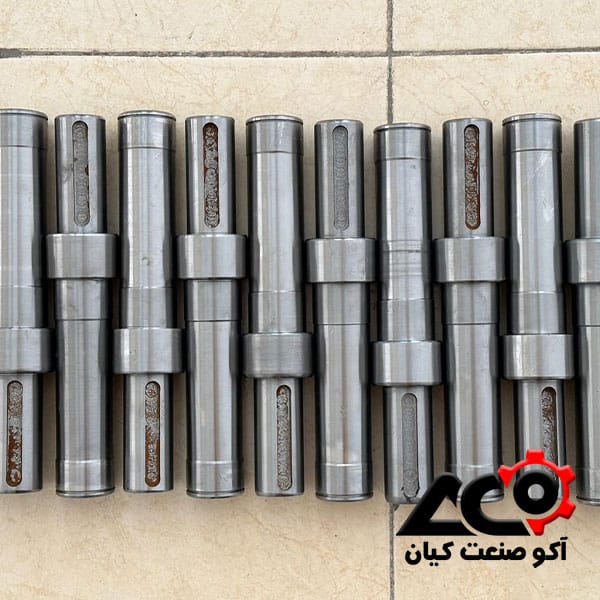
شافت رزوهدار با پیچ متری، استاد بولت و لیداسکرو یکسان نیست. شافت صنعتی معمولاً علاوه بر رزوه دارای سطوح ماشینکاریشده دیگری است که هرکدام وظیفه مشخصی دارند. برای مثال، ممکن است یک طرف آن رزوه، قسمت میانی محل نصب یاتاقان و طرف دیگر دارای شیار خار یا فلنج باشد.
در ساخت این قطعه فقط کیفیت ظاهری رزوه مهم نیست. ارتباط هندسی میان رزوه، محور مرکزی، محل یاتاقان، سطح آببندی و سایر قطرهای شافت نیز باید کنترل شود. وجود لنگی یا ناهممحوری میتواند باعث چرخش نامتعادل، سایش مهره، آسیب یاتاقان یا ایجاد لرزش شود.
برای آشنایی با مدلهای دیگر و ساختار کلی این قطعات میتوانید صفحه انواع شافت صنعتی را مشاهده کنید.
تفاوت شافت رزوهدار با میل رزوهدار و استاد بولت
ظاهر رزوهشده این قطعات ممکن است مشابه باشد، اما کاربرد و روش سفارش آنها متفاوت است.
| قطعه | ویژگی اصلی | کاربرد متداول |
|---|---|---|
| شافت رزوهدار | دارای بخشهای عملکردی مانند محل یاتاقان، پله، خار یا فلنج | ماشینآلات و تجهیزات صنعتی |
| میل رزوهدار | معمولاً در طول خود رزوه دارد | اتصال و مهار قطعات |
| استاد بولت | قطعه اتصالدهنده با رزوه در دو سر یا تمام طول | اتصالات فلنجی و سازهای |
| لیداسکرو | رزوه برای تبدیل حرکت دورانی به خطی طراحی شده است | مکانیزمهای حرکتی و تنظیم موقعیت |
| شافت هزارخار | انتقال گشتاور با شیارهای طولی انجام میشود | گیربکسها و انتقال قدرت |
صفحه حاضر درباره شافت صنعتی دارای ناحیه رزوهشده است؛ نه فروش پیچ متری، استاد بولت یا لیداسکرو آماده. اگر رزوه قرار است حرکت خطی ایجاد کند، پارامترهایی مانند شکل پروفیل، گام، تعداد راه، بازده، جهت حرکت و مهره مقابل باید جداگانه بررسی شوند.
کاربرد شافت رزوهدار صنعتی
نوع کاربرد به شکل قطعه و مشخصات رزوه وابسته است. این شافتها میتوانند در تجهیزات زیر به کار روند:
- ماشینآلات تولیدی
- سیستمهای انتقال قدرت
- گیربکسهای صنعتی
- تجهیزات بستهبندی
- دستگاههای تنظیم موقعیت
- خطوط نوار نقاله
- ماشینآلات کشاورزی
- تجهیزات معدنی
- دستگاههای نورد و فرمدهی
- پمپها و مجموعههای دوار
- ماشینآلات تعمیرگاهی
- تجهیزات دارای مهره تنظیم
- دستگاههای قدیمی فاقد قطعه یدکی
- ماشینآلات سفارشی
در بعضی دستگاهها رزوه فقط برای بستن مهره انتهایی و ثابتکردن یاتاقان یا چرخدنده استفاده میشود. در برخی دیگر، رزوه بخشی از سازوکار تنظیم یا حرکت قطعه است. به همین دلیل مشخصات رزوه را نباید تنها از روی قطر شافت انتخاب کرد.

محل رزوه روی شافت
رزوه در ابتدای شافت
رزوه ممکن است در ابتدای محور برای اتصال مهره، قطعه نگهدارنده یا مجموعه مونتاژی قرار بگیرد. شکل انتهای رزوه، پخ ورودی و فضای موردنیاز ابزار یا مهره باید در نقشه مشخص شوند.
رزوه در انتهای شافت
این حالت در مجموعههایی دیده میشود که مهره انتهایی وظیفه مهار یاتاقان، بوش، چرخدنده، پولی یا قطعه دیگری را دارد. جهت دوران و احتمال بازشدن مهره باید هنگام تعیین جهت رزوه بررسی شود.
رزوه در قسمت میانی
ساخت رزوه در ناحیه میانی شافت میتواند به دلیل محدودیت دسترسی ابزار پیچیدهتر باشد. قطرهای دو طرف، شانهها، شیار آزادسازی و طول ناحیه رزوهشده باید پیش از ساخت کنترل شوند.
چند ناحیه رزوهشده
برخی شافتها در دو سر یا چند ناحیه دارای رزوه هستند. این رزوهها ممکن است قطر، گام یا جهت متفاوتی داشته باشند. تمام مشخصات باید برای هر ناحیه جداگانه روی نقشه نوشته شوند.
انواع رزوه در شافت صنعتی
نوع رزوه باید از روی نقشه، قطعه مقابل یا استاندارد دستگاه تعیین شود. عبارتهایی مانند «رزوه معمولی» برای سفارش دقیق کافی نیستند.
رزوه متریک
رزوه متریک یکی از انواع رایج در قطعات صنعتی است. قطر اسمی و گام آن با واحد میلیمتر مشخص میشوند. رزوههای متریک میتوانند گام درشت یا گام ریز داشته باشند.
رزوه اینچی
در برخی ماشینآلات وارداتی از رزوههای اینچی استفاده میشود. تعداد دندانه در واحد طول، زاویه پروفیل و استاندارد دقیق باید تعیین شوند. شباهت ظاهری یک رزوه اینچی با رزوه متریک به معنای سازگاری آنها نیست.
رزوه ذوزنقهای
رزوه ذوزنقهای بیشتر در مکانیزمهای انتقال حرکت یا نیرو قابلبررسی است. مشخصات آن باید همراه با مهره مقابل، گام، جهت و شرایط بارگذاری تعیین شود.
رزوه گرد
رزوه گرد در بعضی تجهیزات خاص و محیطهایی که مقاومت در برابر ضربه، آلودگی یا سایش اهمیت دارد، استفاده میشود. ساخت آن باید بر اساس پروفیل مشخص انجام شود.
رزوه چپگرد
رزوه چپگرد در خلاف جهت رزوه رایج بسته میشود. استفاده از آن ممکن است برای جلوگیری از بازشدن اتصال در جهت دوران مشخص یا برای یک مکانیزم ویژه ضروری باشد.
رزوه چندراهه
در رزوه چندراهه بیش از یک مسیر مارپیچ وجود دارد. گام، پیشروی، تعداد راهها و نقطه شروع باید بهدرستی تعریف شوند. اندازهبرداری این رزوه از روی نمونه فرسوده به دقت بیشتری نیاز دارد.
تفاوت گام ریز و گام درشت
گام رزوه فاصله محوری میان نقاط متناظر دو دندانه مجاور است. انتخاب گام باید مطابق نقشه یا عملکرد موردنیاز انجام شود.
رزوه گام درشت
رزوه گام درشت معمولاً عمق بیشتری دارد و در بعضی اتصالات عمومی یا شرایطی که باز و بستهشدن آسان اهمیت دارد قابلاستفاده است. تحمل آلودگی و آسیب سطحی آن میتواند در برخی شرایط بیشتر باشد.
رزوه گام ریز
رزوه گام ریز تعداد دندانه بیشتری در یک طول مشخص دارد. این مدل میتواند برای تنظیم دقیقتر یا شرایطی که عمق رزوه باید محدود باشد قابلبررسی باشد؛ اما انتخاب آن به بار، جنس، قطر و کاربرد بستگی دارد.
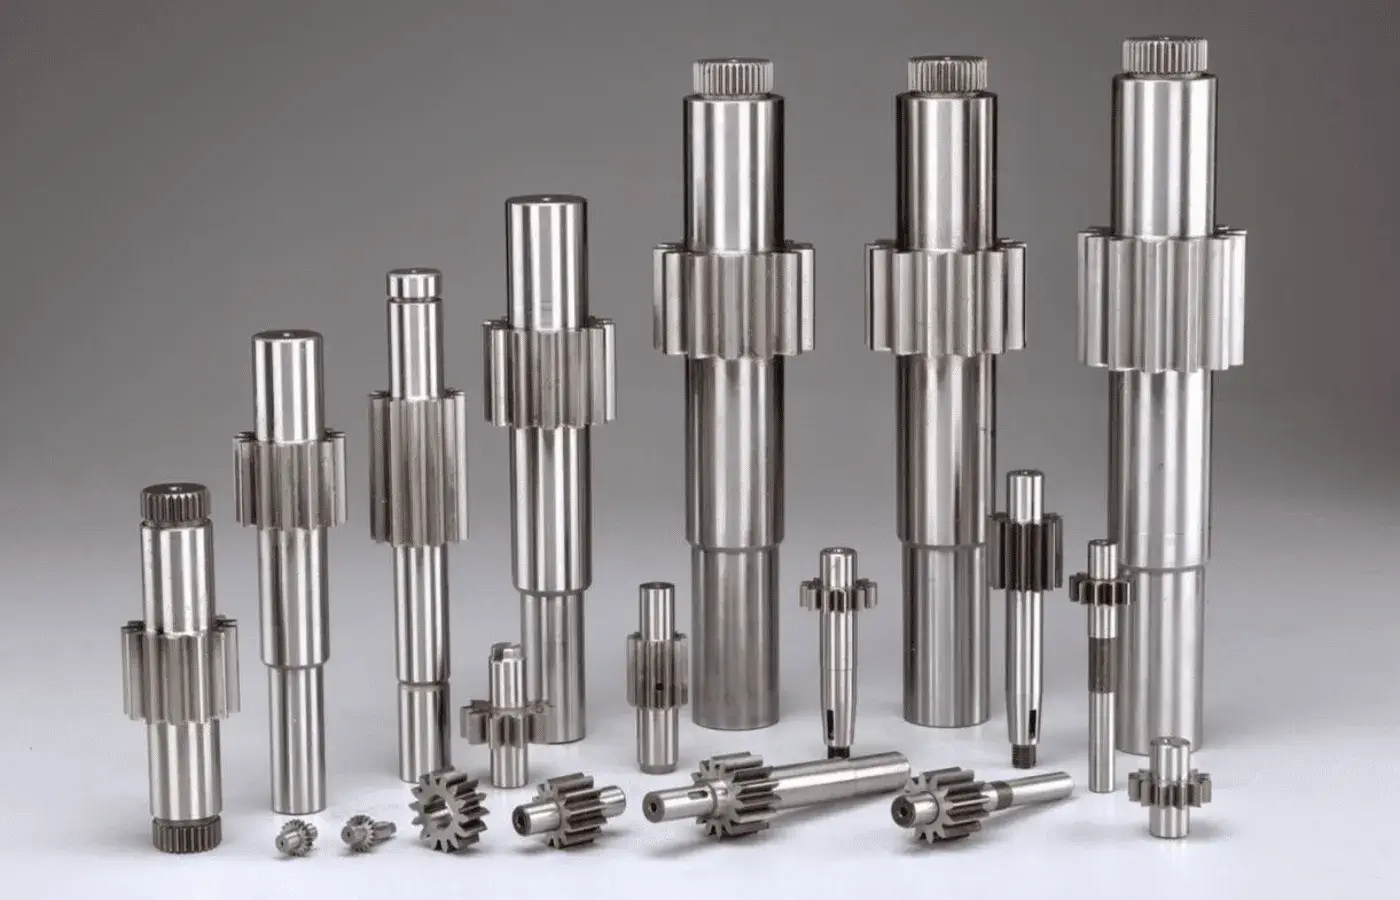
گام ریز همیشه دقیقتر یا قویتر و گام درشت همیشه مقاومتر نیست. هندسه، سطح مقطع، جنس، درگیری مهره و نوع بار باید همزمان بررسی شوند.
رزوه راستگرد یا چپگرد؟
بیشتر رزوههای متداول راستگرد هستند؛ یعنی با چرخش ساعتگرد بسته میشوند. در برخی شافتهای دوار، جهت حرکت میتواند باعث شلشدن مهره شود. در چنین شرایطی ممکن است استفاده از رزوه چپگرد یا راهکار مهار دیگری بررسی شود.
جهت رزوه نباید بدون توجه به طرح اصلی تغییر کند. اگر شافت از روی نمونه ساخته میشود، جهت دوران دستگاه، محل قطعه، نحوه بستهشدن مهره و مکانیسم قفلکننده باید مشخص شوند.
روشهای جلوگیری از بازشدن مهره ممکن است شامل موارد زیر باشند:
- مهره قفلشونده
- مهره دوم
- واشر قفل
- خار یا پین
- چسب رزوه متناسب با شرایط
- رزوه چپگرد
- سازوکار مکانیکی اختصاصی
انتخاب روش مهار به طراحی دستگاه مربوط است و نباید بدون بررسی تغییر داده شود.
ساخت شافت رزوهدار از روی نقشه
بهترین مرجع برای ساخت شافت رزوهدار صنعتی، نقشه فنی کامل است. نقشه باید تمام قطرها، طولها، محل رزوه، نوع گام، تلرانسها، متریال و مشخصات سطح را نشان دهد.
اطلاعات مهم نقشه عبارتاند از:
- طول کلی شافت
- قطر هر پله
- طول هر ناحیه
- نوع رزوه
- قطر اسمی رزوه
- گام رزوه
- جهت راستگرد یا چپگرد
- طول مفید رزوه
- کلاس انطباق یا تلرانس
- شکل ابتدا و انتهای رزوه
- شیار آزادسازی
- پخ ورودی
- ابعاد شیار خار
- محل یاتاقان
- محل آببند
- رزوه داخلی احتمالی
- سوراخهای عرضی
- متریال و گرید
- سختی موردنیاز
- عملیات حرارتی
- کیفیت سطح
- تلرانس تاب و هممحوری
- تعداد قطعات
فایل سهبعدی شکل هندسی قطعه را نشان میدهد، اما ممکن است نوع انطباق، کیفیت سطح یا جزئیات رزوه را مشخص نکند. بهتر است فایل سهبعدی همراه با نقشه دوبعدی ارائه شود.
ساخت شافت رزوهدار از روی نمونه
اگر نقشه اصلی موجود نباشد، امکان بررسی ساخت شافت رزوهدار از روی نمونه وجود دارد. در این فرایند باید مشخصات نمونه همراه با میزان فرسودگی آن ارزیابی شوند.
رزوه نمونه ممکن است در اثر کارکرد تغییر شکل داده باشد. نوک دندانهها، قطر خارجی و پهلوهای رزوه ممکن است ساییده شده باشند و اندازهگیری مستقیم آنها مشخصات قطعه نو را نشان ندهد. مهره یا قطعه مقابل میتواند به تشخیص صحیحتر نوع رزوه کمک کند.
اطلاعات موردنیاز همراه نمونه
- مهره یا قطعه درگیر با رزوه
- محل یاتاقان و بوش
- نوع دستگاه
- جهت دوران
- سرعت کار
- بار واردشده
- علت خرابی نمونه
- تعداد قطعات موردنیاز
- تصاویر محل نصب
- قطعات مجاور در صورت امکان
- اطلاعات متریال قبلی
- زمان کارکرد نمونه
در مهندسی معکوس نباید فقط قسمت رزوهشده اندازهگیری شود. هممحوری رزوه با محل یاتاقان، شیار خار و سایر پلههای شافت نیز بر عملکرد نهایی اثر دارد.
جدول مشخصات سفارش شافت رزوهدار
| مشخصه | توضیحات موردنیاز |
|---|---|
| طول کلی | طول نهایی شافت |
| قطرها | قطر و طول تمام پلهها |
| نوع رزوه | متریک، اینچی، ذوزنقهای یا خاص |
| قطر اسمی | مطابق نقشه یا قطعه مقابل |
| گام | مقدار دقیق گام |
| جهت رزوه | راستگرد یا چپگرد |
| تعداد راه | یکراهه یا چندراهه |
| طول رزوه | طول مفید ناحیه درگیر |
| تلرانس رزوه | کلاس یا معیار پذیرش |
| محل رزوه | ابتدا، انتها یا میانه شافت |
| اتصال | خار، هزارخار، فلنج یا سوراخ |
| محل یاتاقان | قطر، طول و کیفیت سطح |
| متریال | جنس و گرید دقیق |
| سختی | سطحی یا حجمی در صورت نیاز |
| تاب مجاز | طبق نقشه یا کاربرد |
| تعداد سفارش | نمونه، تکساخت یا تیراژ |
| مرجع تولید | نقشه، فایل یا نمونه فیزیکی |
| شرایط کاری | بار، سرعت، دما و محیط |
هرچه این اطلاعات کاملتر باشند، امکان بررسی تولید و برآورد هزینه دقیقتر خواهد بود.
انتخاب متریال شافت رزوهدار
متریال باید متناسب با نوع بار، گشتاور، خمش، سایش، خوردگی، دما و عملیات حرارتی انتخاب شود. یک گرید ثابت برای تمام شافتهای رزوهدار مناسب نیست.
فولادهای کربنی
فولادهای کربنی برای بسیاری از کاربردهای عمومی قابلبررسی هستند. قابلیت ماشینکاری، دسترسی و خواص مکانیکی آنها به گرید وابسته است.
فولادهای آلیاژی
در شرایط دارای بار بالا، ضربه، خستگی یا نیاز به عملیات حرارتی، فولادهای آلیاژی میتوانند قابلبررسی باشند. انتخاب گرید باید همراه با تعیین سختی و خواص موردنیاز انجام شود.
فولاد زنگنزن
در محیط مرطوب، خورنده یا دارای الزامات بهداشتی ممکن است فولاد زنگنزن بررسی شود. انتخاب گرید به ماده خورنده، دما، بار و روش ماشینکاری وابسته است.
متریال نمونه قدیمی
تشخیص جنس شافت فقط از روی رنگ یا ظاهر آن قابلاعتماد نیست. برای قطعات حساس باید مدارک قبلی، آنالیز متریال یا آزمون مناسب در نظر گرفته شود.
متریال سختتر همیشه انتخاب بهتری نیست. افزایش سختی ممکن است ماشینکاری رزوه را دشوار کند یا چقرمگی قطعه را کاهش دهد. مقاومت، سختی، قابلیت ساخت و شرایط کار باید در کنار هم بررسی شوند.
ناحیه حساس اتصال رزوه به بدنه شافت
محل تغییر قطر از بدنه شافت به قسمت رزوهشده میتواند یکی از نواحی تمرکز تنش باشد. گوشه تیز، شیار نامناسب یا عمق زیاد رزوه ممکن است احتمال آغاز ترک را افزایش دهد.
در نقشه باید جزئیات این ناحیه مشخص شوند:
- شعاع گوشه
- پخ
- شیار آزادسازی رزوه
- قطر ریشه
- فاصله رزوه تا شانه
- سطح اتکای مهره
- زبری سطح
- جهت بارگذاری
تغییر این جزئیات بدون بررسی میتواند روی استحکام شافت یا امکان بستهشدن کامل مهره اثر بگذارد.
تاب و هممحوری شافت رزوهدار
شافت ممکن است چند سطح عملکردی داشته باشد که باید نسبت به یک محور مشترک ساخته شوند. اگر رزوه، محل یاتاقان و سایر قطرها هممحور نباشند، قطعه هنگام دوران لنگ میزند.
پیامدهای احتمالی لنگی عبارتاند از:
- افزایش لرزش
- سایش نامتقارن یاتاقان
- شلشدن اتصال رزوهای
- آسیب آببند
- کاهش عمر مهره
- ایجاد بار خمشی اضافی
- صدای غیرعادی
- خرابی سایر قطعات دوار
کنترل تاب فقط پس از پایان کار کافی نیست. سطوح مرجع باید از ابتدای ماشینکاری درست انتخاب شوند. در شافتهای بلند یا باریک، نحوه مهار قطعه هنگام ساخت نیز اهمیت دارد.
مراحل ساخت شافت رزوهدار صنعتی
۱. بررسی نقشه یا نمونه
در مرحله نخست، ابعاد، نوع رزوه، متریال، شرایط کار، تعداد و معیارهای کنترل مشخص میشوند. هر ابهام باید پیش از شروع تولید برطرف شود.
۲. انتخاب و آمادهسازی متریال
ماده اولیه بر اساس گرید و ابعاد موردنیاز انتخاب میشود. مقدار کافی برای ماشینکاری و رسیدن به ابعاد نهایی در نظر گرفته خواهد شد.
۳. ایجاد سطوح مرجع
سطوح اولیه و مراکز قطعه ایجاد میشوند تا ادامه ماشینکاری بر اساس محور مشخص انجام شود. این مرحله بر کنترل هممحوری اثر مستقیم دارد.
۴. تراشکاری اولیه
قطر خارجی، پلهها، شانهها و طولهای مختلف شافت تولید میشوند. در صورت انجام عملیات حرارتی، مقدار لازم برای پرداخت نهایی در نظر گرفته میشود.
۵. ایجاد شیارها و جزئیات
شیار خار، شیار آزادسازی رزوه، سوراخ، فلنج یا سایر اجزای تعریفشده در نقشه ساخته میشوند.
۶. رزوهکاری
رزوه با توجه به نوع، قطر، گام، جهت، طول و تلرانس موردنیاز ایجاد میشود. روش ساخت بر اساس مشخصات قطعه و امکانات تولید تعیین خواهد شد.
۷. عملیات حرارتی
اگر پروژه به سختی یا خواص مکانیکی مشخصی نیاز داشته باشد، عملیات حرارتی متناسب با متریال انجام میشود. احتمال تغییر ابعاد و تاب باید در برنامه ساخت در نظر گرفته شود.
۸. ماشینکاری نهایی
سطوح حساس مانند محل یاتاقان، آببند یا قطرهای دقیق در صورت نیاز تکمیل میشوند.
۹. کنترل رزوه و ابعاد
رزوه، قطرها، طولها، تاب و سایر ویژگیهای مشخصشده در نقشه کنترل میشوند.
۱۰. آمادهسازی برای تحویل
پس از تأیید نهایی، قطعه تمیز شده و برای جلوگیری از آسیب به رزوه و سطوح حساس بستهبندی میشود.
جزئیات خدمات عمومی تولید محور در صفحه ساخت شافت صنعتی در تهران ارائه شده است.

روشهای ایجاد رزوه روی شافت
روش تولید رزوه باید بر اساس ابعاد، تعداد، متریال، پروفیل و دقت انتخاب شود.
تراشکاری رزوه
تراشکاری برای بسیاری از شافتهای سفارشی، ابعاد خاص و سفارشهای کمتعداد قابلبررسی است. تنظیم گام، قطر و پروفیل ابزار در کیفیت نهایی اثر دارد.
حدیدهکاری
برای بعضی رزوههای خارجی با قطر و شرایط مناسب میتوان حدیدهکاری را بررسی کرد. محدودیت ابعاد، جنس و دقت باید در نظر گرفته شود.
فرزکاری رزوه
در برخی قطعات یا هندسههای خاص ممکن است فرزکاری رزوه به کار رود. امکان انجام این روش به ماشین، ابزار و مشخصات قطعه وابسته است.
رولینگ رزوه
در رولینگ، رزوه با تغییر شکل پلاستیک سطح ایجاد میشود و ماده برداشته نمیشود. این روش نیازمند متریال، قطر اولیه، ابزار و تیراژ متناسب است. فقط در صورتی باید بهعنوان خدمت معرفی شود که واقعاً امکان اجرای آن وجود داشته باشد.
سنگزنی رزوه
برای بعضی قطعات سختکاریشده یا رزوههای دقیق، سنگزنی قابلبررسی است. این روش تجهیزات و کنترل تخصصی نیاز دارد و برای همه پروژهها ضروری نیست.
در متن تجاری نباید یک روش مشخص بدون بررسی بهعنوان روش قطعی ساخت معرفی شود. انتخاب فرایند پس از دریافت نقشه و ارزیابی فنی انجام میشود.
عملیات حرارتی شافت رزوهدار
عملیات حرارتی ممکن است برای افزایش استحکام، سختی یا مقاومت سایشی انجام شود. نوع عملیات باید با گرید فولاد و عملکرد قطعه هماهنگ باشد.
نکات مهم عبارتاند از:
- سختی نهایی موردنیاز
- سختی سطح و مغز
- عمق لایه سختشده
- نواحی ممنوع برای سختکاری
- محافظت از رزوه
- میزان مجاز تغییر ابعاد
- نیاز به تنشگیری
- کنترل تاب پس از عملیات
- ماشینکاری نهایی سطوح حساس
سختکاری نادرست میتواند موجب تردی، ترک، تغییر شکل یا دشواری مونتاژ مهره شود. تمام قسمتهای شافت الزاماً به سختی یکسان نیاز ندارند.
کنترل کیفیت رزوه
کنترل رزوه فقط با امتحانکردن یک مهره معمولی کامل نمیشود. مهره فرسوده یا دارای لقی ممکن است خطای رزوه را نشان ندهد.
روش کنترل با توجه به مشخصات سفارش میتواند شامل موارد زیر باشد:
- بررسی قطر خارجی رزوه
- کنترل گام
- بررسی پروفیل
- کنترل طول مفید رزوه
- بررسی جهت رزوه
- کنترل ورودی و خروجی
- استفاده از گیج مناسب
- آزمون با مهره یا قطعه مقابل تأییدشده
- بررسی پلیسه
- کنترل آسیب سطحی
- کنترل هممحوری رزوه با شافت
برای رزوههای خاص، معیار پذیرش باید پیش از ساخت تعیین شود. اگر گیج اختصاصی یا قطعه مقابل لازم است، بهتر است هنگام ثبت سفارش در اختیار سازنده قرار گیرد.
کنترل کیفیت کامل شافت
علاوه بر رزوه، بخشهای دیگر نیز باید بررسی شوند:
- طول کلی شافت
- قطر تمام پلهها
- ابعاد محل یاتاقان
- ابعاد شیار خار
- فاصله میان شانهها
- تاب شعاعی
- تاب محوری سطوح
- هممحوری قطرها
- کیفیت سطح محل آببند
- ابعاد سوراخها
- سختی در صورت نیاز
- تطابق با نقشه
- مونتاژ آزمایشی در صورت تعریف سفارش
سطح کنترل باید با حساسیت دستگاه هماهنگ باشد. اگر گزارش اندازهگیری، گواهی متریال یا گزارش سختی لازم است، این موضوع پیش از تولید اعلام شود.
عوامل مؤثر بر قیمت شافت رزوهدار
قیمت شافت رزوهدار عدد ثابتی نیست و پس از بررسی نقشه یا نمونه تعیین میشود. عوامل اصلی عبارتاند از:
- جنس و گرید متریال
- قطر و طول شافت
- وزن ماده اولیه
- تعداد پلهها
- تعداد نواحی رزوهشده
- نوع و پروفیل رزوه
- قطر و گام رزوه
- راستگرد یا چپگرد بودن
- یکراهه یا چندراهه بودن
- محل قرارگیری رزوه
- تلرانس ابعادی
- کیفیت سطح
- میزان تاب مجاز
- شیار خار یا هزارخار
- سوراخها و رزوههای داخلی
- عملیات حرارتی
- سختی نهایی
- کنترل با گیج
- ساخت از روی نقشه یا نمونه
- وضعیت فرسودگی نمونه
- تعداد سفارش
- زمان تحویل
برای شناخت جزئیات هزینه میتوانید صفحه قیمت ساخت شافت صنعتی را مطالعه کنید.
ارائه قیمت فقط با بیان طول و قطر شافت دقیق نیست. نوع رزوه، گام، متریال، تلرانس و شرایط کنترل نیز باید مشخص شوند.

خطاهای رایج در سفارش شافت رزوهدار
مشخصنکردن گام رزوه
قطر اسمی بهتنهایی برای تعیین رزوه کافی نیست. یک قطر میتواند با چند گام مختلف تولید شود.
اشتباه در تشخیص رزوه متریک و اینچی
رزوههای نزدیک به هم ممکن است با چشم مشابه باشند، اما با مهره مقابل سازگار نیستند.
اندازهگیری از روی رزوه فرسوده
سایش میتواند قطر و شکل واقعی رزوه را تغییر دهد. قطعه مقابل و نواحی سالمتر نیز باید بررسی شوند.
نادیدهگرفتن جهت رزوه
ساخت رزوه راستگرد به جای چپگرد میتواند مونتاژ یا عملکرد دستگاه را مختل کند.
تعییننکردن طول مفید درگیری
طول کلی بخش رزوهشده با طولی که مهره واقعاً درگیر میشود یکسان نیست. شانه، پخ و شیار آزادسازی باید در نظر گرفته شوند.
توجهنکردن به هممحوری
ساخت صحیح رزوه بدون کنترل ارتباط آن با محل یاتاقان و سایر سطوح برای یک شافت دوار کافی نیست.
انتخاب متریال فقط بر اساس سختی
متریال باید از نظر استحکام، خستگی، چقرمگی، خوردگی و ماشینکاری نیز بررسی شود.
نگهداری از شافت رزوهدار
- رزوه از ضربه مستقیم محافظت شود.
- آلودگی و براده پیش از مونتاژ پاک شوند.
- مهره سازگار با نوع رزوه استفاده شود.
- از بستن اجباری مهره ناسازگار خودداری شود.
- روش روانکاری متناسب با کاربرد انتخاب شود.
- نیروی بستن اتصال کنترل شود.
- از ابزار نامناسب برای ضربهزدن به شافت استفاده نشود.
- خوردگی و آسیب سطحی دورهای بررسی شوند.
- وضعیت یاتاقانها و همراستایی کنترل شود.
- در زمان انبارداری، سطوح ماشینکاریشده محافظت شوند.
در بعضی مجموعهها قطعاتی مانند بوش یا فاصلهدهنده در کنار شافت نصب میشوند. برای مشاهده یکی از قطعات مرتبط میتوانید صفحه اسپیسر صنعتی را بررسی کنید.
سفارش ساخت شافت رزوهدار از آکوصنعت کیان
برای سفارش شافت رزوهدار صنعتی، نقشه دوبعدی، فایل سهبعدی، تصاویر واضح یا نمونه موجود را ارسال کنید. در بررسی اولیه، نوع و گام رزوه، قطرها، طول، متریال، سختی، تلرانس، تعداد و شرایط کار ارزیابی میشوند.
اگر نقشه کامل ندارید، اطلاعات زیر را آماده کنید:
- تصویر کامل شافت
- تصویر نزدیک رزوه
- طول کلی
- قطرهای اصلی
- مهره یا قطعه مقابل
- نوع دستگاه
- جهت دوران
- تعداد موردنیاز
- علت خرابی نمونه قبلی
- زمان مورد انتظار برای تحویل
برای ارسال مدارک و دریافت بررسی اولیه از صفحه تماس با آکوصنعت کیان اقدام کنید. اعلام هزینه و زمان ساخت پس از مشاهده مشخصات فنی امکانپذیر است.

سوالات متداول شافت رزوهدار صنعتی
آیا ساخت شافت رزوهدار بدون نقشه امکانپذیر است؟
اگر نمونه فیزیکی مناسب و قطعه مقابل موجود باشد، امکان بررسی ساخت از روی نمونه وجود دارد. فرسودگی رزوه و سایر سطوح باید هنگام اندازهبرداری در نظر گرفته شود.
برای استعلام قیمت چه اطلاعاتی لازم است؟
نقشه یا نمونه، طول، قطرها، نوع و گام رزوه، متریال، سختی، تلرانس، تعداد و زمان تحویل مهمترین اطلاعات اولیه هستند.
آیا رزوه چپگرد قابلساخت است؟
امکان بررسی ساخت رزوه چپگرد وجود دارد؛ اما جهت، گام، قطر و پروفیل باید در نقشه یا با قطعه مقابل تأیید شوند.
چگونه نوع رزوه نمونه قدیمی تشخیص داده میشود؟
قطر، گام، پروفیل، جهت و تعداد راهها بررسی میشوند. ارائه مهره یا قطعه مقابل میتواند دقت تشخیص را افزایش دهد.
آیا میتوان قسمت رزوهشده شافت را سختکاری کرد؟
بسته به متریال، کاربرد و نوع عملیات حرارتی امکان بررسی وجود دارد. سختی، عمق لایه و میزان تغییر ابعاد باید پیش از تولید تعیین شوند.
تفاوت شافت رزوهدار با لیداسکرو چیست؟
شافت رزوهدار ممکن است رزوه را برای اتصال یا مهار قطعات داشته باشد؛ اما لیداسکرو برای تبدیل حرکت دورانی به حرکت خطی طراحی میشود و پارامترهای حرکتی آن اهمیت ویژهای دارند.
علت خرابشدن رزوه شافت چیست؟
اضافهبار، مهره ناسازگار، گام اشتباه، بستن کج، خوردگی، روانکاری نامناسب، ضربه و سختی نامتناسب میتوانند باعث خرابی شوند.
آیا امکان ساخت شافت با چند رزوه متفاوت وجود دارد؟
در صورت ارائه نقشه کامل، امکان بررسی وجود دارد. مشخصات هر ناحیه شامل قطر، گام، جهت، طول و تلرانس باید جداگانه تعیین شوند.
جمعبندی
شافت رزوهدار صنعتی قطعهای سفارشی است که کیفیت آن به هماهنگی رزوه با سایر بخشهای شافت وابسته است. نوع و گام رزوه، جهت، طول درگیری، متریال، سختی، محل یاتاقان، تاب و هممحوری باید از ابتدا در نقشه یا فرایند مهندسی معکوس بررسی شوند.
برای سفارش دقیق، فقط قطر و طول کلی کافی نیست. نقشه، نمونه، مهره مقابل، مشخصات دستگاه و شرایط کار باید ارائه شوند. بررسی کامل این اطلاعات کمک میکند روش ساخت، معیارهای کنترل و عوامل مؤثر بر قیمت پیش از شروع تولید مشخص شوند.
ساخت انواع چرخ دنده در تهران، ساخت چرخ دنده ماردون، طراحی کوپلینگ، ساخت اسپیسر، ساخت دنده جناقی در ایران، ساخت کوپلینگ پره ای در چهاردانگه، ساخت کرانویل در چهاردانگه،ساخت ساپورت در تهران، طراحی رولیک، ساخت ساپرت در ایران، ساخت فلنج در تهران، ساخت فلنج، ساخت نازل در ایران، طراحی بوش، ساخت دنده حلزونی در تهران، ساخت انواع چرخ دنده در تهران،ساخت نازل در تهران،ساخت بوش در تهران، ساخت کوپلینگ پره ای در ایران،ساخت انواع چرخ دنده چهاردانگه، ساخت نازل و ….
جهت ساخت و طراحی انواع چرخ دنده، ساخت کرانویل در تهران، طراحی کوپلینگ، ساخت اسپیسر، ساخت دنده جناقی در چهاردانگه، ساخت کوپلینگ پره ای در چهاردانگه، ساخت کوپلینگ در ایران، طراحی رولیک، ساخت شافت، ساخت زبانه ورودی تهران، ساخت فلنج، ساخت زبانه خروجی در ایران، طراحی بوش، ساخت انواع چرخ دنده چهاردانگه، ساخت نازل و …. می توانید با مشاوران ما در حوزه های مختلف صنعتی و کارشناسان آکو صنعت کیان تماس بگیرید.


بدون دیدگاه